
A fröccsöntő szerszámok élettartama gyakran egyetlen számra csökken az árajánlat során: 100 000 ciklus, 500 000 ciklus vagy több mint egymillió ciklus. A valóságban ennek a számnak csak akkor van jelentősége, ha a formaacélhoz, gyantához, az alkatrész geometriájához, a gyártási feltételekhez, a karbantartási stratégiához és a projekt minőségi követelményeihez kapcsolódik.
Egy öntőforma nem hibásodik meg hirtelen a 100 001 vagy 1 000 001 ciklusban. A szerszám élettartama általában fokozatosan csökken. A kapuk kopnak, a lezárások meglazulnak, a kidobó furatok megnagyobbodnak, a textúrák romlanak, és a méretek elkezdenek sodródni. A forma élettartamának hasznosabb meghatározása ezért az az időszak, amely alatt a szerszám folytatni tudja az elfogadható alkatrészek gyártását az elfogadott méret-, kozmetikai és funkcionális követelményeken belül.
Mit jelent valójában a 100 000 vagy 1 millió ciklusos formaélettartam?
A penész élettartamát mérnöki célként kell kezelni, nem pedig egyetemes garanciaként. Két, ugyanabból acélból készült szerszám élettartama nagyon eltérő lehet, ha az egyik töltetlen polipropilént, a másik pedig nagy üvegtartalmú műgyantát dolgoz fel.
A gyártás során többféle károsodás határozhatja meg a szerszám hasznos élettartamának végét:
- túlzott villanás kopott elválasztó vonalaknál vagy elzárásoknál;
- méreteltolódás a jóváhagyott tűrésablakon kívül;
- kapuerózió, amely megváltoztatja a töltés vagy a nyomok méretét;
- a kilökő kopása, amely nyomokat, ragadást vagy instabilitást okoz;
- csúszó- vagy emelőkopás, amely befolyásolja a beállítást;
- felületi károsodás, amely már nem felel meg a kozmetikai követelményeknek;
- a hűtőrendszer leromlása, amely megnöveli a ciklusidőt vagy vetemedést;
- gyakori javítási igények, amelyek gazdaságtalanná teszik a gyártást.
Az öntőforma továbbra is kinyílik, bezáródhat és alkatrészeket termelhet ezeknek a feltételeknek a megjelenése után, de előfordulhat, hogy már nem tekinthető gyártásra alkalmasnak, ha az alkatrészek ellenőrzése vagy karbantartása túlzott mértékűvé válik.
Formaacél és keménység Állítsa be a kiindulási pontot
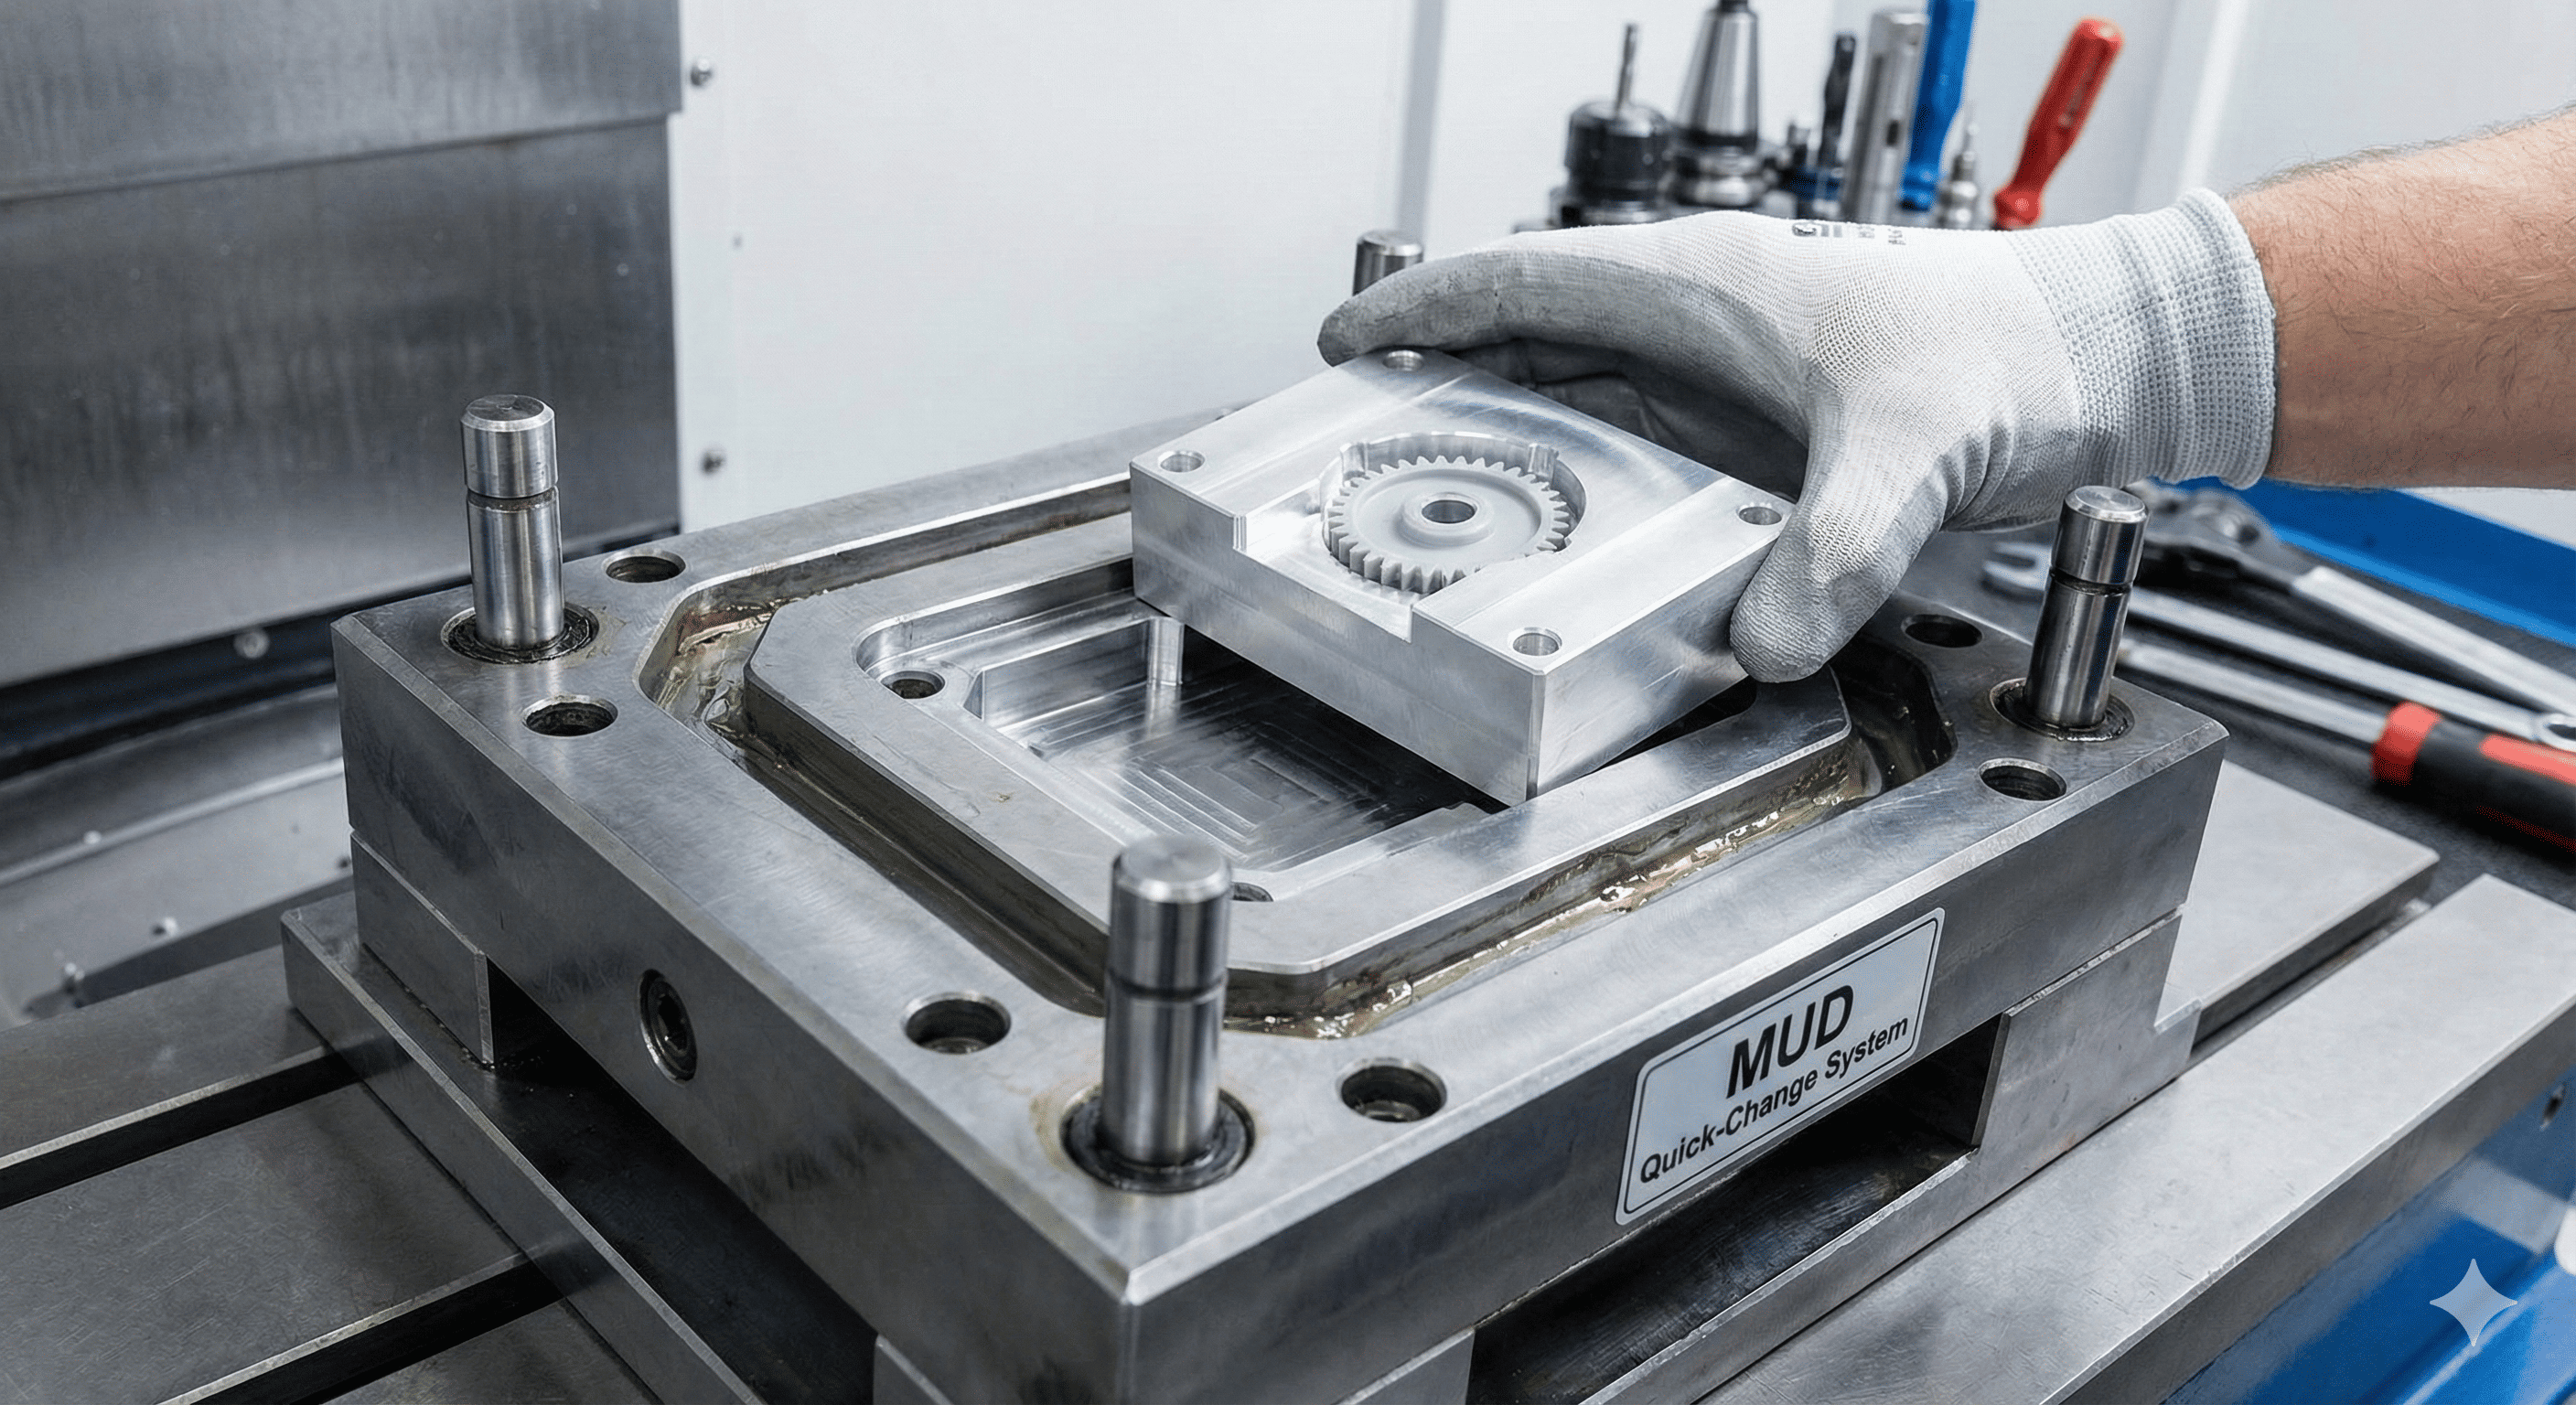
A szerszámanyag az egyik első olyan változó, amely befolyásolja a forma várható élettartamát. A lágyabb anyagok gyorsabban és olcsóbban megmunkálhatók, míg a keményebb acélok általában jobban ellenállnak a kopásnak, deformációnak és ismételt érintkezésnek.
| Szerszámozás iránya | Tipikus erősség | Tipikus használat |
| Alumínium szerszámozás | Gyors megmunkálás és erős hővezető képesség | Prototípus és kisebb volumenű programok |
| Előedzett formaacél | Kiegyensúlyozott megmunkálhatóság és tartósság | Híd és közepes volumenű gyártás |
| Edzett gyártási acél | Magasabb kopásállóság és hosszú távú stabilitás | Nagy ciklusú és igényes gyártás |
| Korrózióálló formaacél | Fokozott ellenállás a nedvességgel és az agresszív anyagokkal szemben | Orvosi, optikai, korrozív vagy nagy tisztaságú alkalmazások |
A keményebb azonban nem automatikusan jobb. A nagyobb keménység növelheti a megmunkálási időt, a polírozás nehézségeit, a szerszámköltséget és a javítás bonyolultságát. Egyes erősen edzett anyagok is kevésbé elnézőek lehetnek, ha a helyi feszültségkoncentrációt rosszul szabályozzák.
A helyes megközelítés az, hogy azonosítsa, hol fordul elő kopás és mechanikai terhelés, majd válassza ki az acélt, a keménységet és a betétstratégiát ezeken a területeken.
A gyanta gyorsabban lerövidítheti a penész élettartamát, mint a vásárlók várják
Az öntött anyag a szerszám élettartamának egyik legfontosabb változója. A töltetlen PP-t futtató forma nagyon eltérő kopási környezettel szembesül, mint egy feldolgozott PA66 GF50 vagy PPS kemény üvegerősítéssel.
Csiszoló mérnöki műanyagok
Az üvegszálak és ásványi töltőanyagok növelik a kész alkatrész merevségét és hőállóságát, de növelik a kopást is a formán belül. Az erősen kopott területek gyakran a következők:
- kapuk és kapubetétek;
- futó kereszteződések;
- vékony magok;
- elzáró felületek;
- nagy olvadási sebességnek kitett üregélek;
- szelepcsapok és a melegcsatornás fúvókák területei.
Üvegtöltésű PA66, PBT, PPS és hasonló vegyületek esetén a helyi kopásvédelem fontosabb lehet, mint egy erősebb formaalap megadása.
Korrozív és lerakódást képző anyagok
Bizonyos égésgátló rendszerek, PVC típusú anyagok és adalékok korróziót, lerakódásokat vagy felületi károsodást okozhatnak. Ha ezek az anyagok várhatók, korrózióálló acélra, bevonatokra és fegyelmezett tisztítási stratégiára lehet szükség.
Magas hőmérsékletű gyanták
Az olyan anyagok, mint a PPS, PEEK, PEI és a magas hőmérsékletű nejlonok további követelményeket támasztanak a formák hőmérsékletének szabályozásával, a forrócsatornás alkatrészekkel, a tömítésekkel és az ismételt hőciklusokkal szemben.
Emiatt a penész élettartamát mindig meg kell vitatni a pontos gyantaminőség , nem csak az alkatrész geometriája.
A formatervezés gyakran meghatározza, hogy hol hibásodik el először a szerszám
Két öntőforma használhatja ugyanazt az acélt, és még mindig nagyon eltérő élettartamúak, mivel a kopás ritkán oszlik el egyenletesen a teljes szerszámon.
Vékony magok
A hosszú vagy keskeny magok elhajolhatnak a befecskendezési nyomás hatására, és sebezhetővé válhatnak a kifáradásnak, kopásnak vagy törésnek a hosszú gyártási folyamatok során.
Lezárási felületek
A ferde és csúszó elzárások ismétlődő érintkezést tapasztalnak. A rossz beállítás vagy az elégtelen keménység gyorsan felvillanást és méretvesztést okozhat.
Csúszdák és emelők
Vezetőrendszerek, kopólemezek, kenés és előfeszítés határozza meg, hogy a mozgó alkatrészek stabilak maradnak-e több százezer cikluson keresztül.
Kidobó rendszerek
A kilökőcsapok és furatok ismétlődő kopási felületek. Rossz beállítás, rossz kenés vagy túlzott kilökési terhelés csökkentheti élettartamukat.
Kapu területek
A nagy nyírás és a nagy olvadási sebesség gyakori kopási pontokká teszik a kapurészeket, különösen a töltött műszaki műanyagok esetében.
Elválasztó vonalak
Az ismételt befogás és szennyeződés károsíthatja a tömítőfelületeket, amelyek megakadályozzák a felvillanást.
Éppen ezért az egymillió ciklusú formát kezdettől fogva egymillió ciklusú formának kell tervezni. A szabványos acél egyszerű kicserélése keményebb acélra nem alakítja át automatikusan az alapformát hosszú élettartamú gyártási szerszámokká.
A cserélhető kopóalkatrészek a hosszú élettartamú formák fő jellemzői
A hosszú élettartamú szerszámokat nem úgy tervezték, hogy soha semmi sem fog elkopni. Ehelyett a kiszámítható kopás olyan alkatrészekre lokalizálódik, amelyek a teljes forma újjáépítése nélkül javíthatók vagy cserélhetők.
A tipikus szervizelhető elemek a következők:
- cserélhető kapubetétek;
- edzett záróbetétek;
- csúszó kopólemezek;
- cserélhető vékony magok;
- kilökő perselyek;
- cserélhető üreges betétek;
- melegcsatorna csúcsok, fűtőtestek és szelepalkatrészek.
A kopó alkatrészek formába történő tervezése növeli a kezdeti mérnöki erőfeszítést, de jelentősen csökkentheti az állásidőt és a javítási költségeket a hosszú gyártási programok során.
A folyamatbeállítások tönkretehetik a jó formát
A szerszám élettartamát nem kizárólag a formatervezés szabályozza. Egy jó minőségű forma idő előtt elkophat, ha szükségtelen nyomás, túlzott szorítóerő vagy rossz gépbeállítás mellett működik.
Túlzott befecskendezési nyomás
A nagyobb nyomás növeli az üregfelületek, magok, elzárások és elválasztó vezetékek terhelését. Ha nagy nyomást használnak a rossz kapu, a szűkös szellőzés vagy az alulméretezett áramlási út kompenzálására, a folyamat szükségtelen terhelést jelenthet a szerszámon.
Túlzott szorítóerő
A nagyobb szorítóerő nem mindig jobb. A túlzott erő növelheti a hosszú távú terhelést a formalemezeken, az elválasztó felületeken és a gép-forma felületeken.
Rossz igazítás
A nyomólap rossz beigazítása vagy az ismételt középen kívüli terhelés felgyorsíthatja a vezetőcsapok, perselyek, csúszdák és elzárók kopását.
Inkonzisztens penész hőmérséklet
Az instabil hőviszonyok fokozzák a tágulást és összehúzódást, megváltoztatják a méreteket és további mechanikai igénybevételt okozhatnak a gyártás során.
A szerszám élettartama ezért részben szerszámozási, részben gyártási fegyelem probléma.
A hűtőrendszer állapota a penész élettartamát is befolyásolja
A hűtési rendszereket gyakran csak a ciklusidővel kapcsolatban tárgyalják, de ezek állapota is befolyásolja a forma hosszú távú stabilitását.
Idővel hűtőcsatornák alakulhatnak ki:
- skála;
- korrózió;
- korlátozott áramlás;
- egyenetlen hőmérséklet-eloszlás;
- szivárgás vagy tömítés romlása.
Ha a forma egyik része felforrósodik, a folyamat hosszabb ciklusokat, megnövekedett vetemedést vagy inkonzisztens méreteket eredményezhet. A kezelők erre a tömítési nyomás növelésével vagy a fröccsöntési feltételek megváltoztatásával reagálhatnak, ami közvetve növelheti a szerszám feszültségét.
A nagy ciklusú formák esetében ezért a hűtőrendszer üzemképességét, a vízminőséget és az áramlásfigyelést a formaélettartam-stratégia részének kell tekinteni.
A megelőző karbantartás a lehetséges szerszámélettartamot valódi szerszáméletté változtatja
A hosszú üzemidőre tervezett öntőforma nem éri el potenciálját, ha csak a hibák megjelenése után javítják meg.
A megelőző karbantartásnak a tényleges gyártási körülményeken és a lövésszámon kell alapulnia, nem pedig pusztán a naptári időn.
| Karbantartási szint | Tipikus ellenőrzések |
| Minden gyártási sorozat | Tisztítsa meg az üreget/magot, ellenőrizze az elválasztó vonalat, ellenőrizze a szennyeződést, ellenőrizze az öntött alkatrész minőségét |
| Időszakos karbantartás | Kenje meg a csúszdákat és emelőket, ellenőrizze a kapukat, a kidobókat, a vezetőelemeket és a melegcsatornák csatlakozásait |
| Főbb karbantartás | Szerelje szét a kopó alkatrészeket, ellenőrizze a méretkopást, tisztítsa meg a hűtőcsatornákat, cserélje ki a tömítéseket és újítsa fel a betéteket |
A lövésszámlálók különösen hasznosak, mert egy olyan szerszámnak, amely három hónap alatt 200 000 ciklust fut le, nem szabad ugyanazt a karbantartási ütemtervet követnie, mint egy hasonló szerszámnak, amely 20 000 ciklust fut le egy évben.
A karbantartási gyakoriságnak is konzervatívabbnak kell lennie, amikor a szerszám koptató vagy magas hőmérsékletű gyantákat dolgoz fel.
100 000 vs 1 millió ciklus: mi változik a szerszámozási stratégiában?
A kisebb volumenű szerszám és a milliós ciklusú gyártóeszköz közötti különbségnek láthatónak kell lennie a kivitelezésben, a szervizelhetőségben és a karbantartás tervezésében.
| Tervezési tényező | kb. 100 000 ciklusú stratégia | 1M ciklusstratégia |
| Szerszámanyag | Az előedzett acél elegendő lehet | Edzett gyártási acél typically considered |
| Viseljen betéteket | Szelektív | Kritikus kopási területekre tervezve |
| A kapu területe | A szabványos konstrukció elegendő lehet | Gyakran előnyben részesítik a cserélhető edzett betéteket |
| Csúszdák és emelők | Szabványos kopási megoldás | Nagyobb hangsúly az edzett kopólemezekre és a szervizelhetőségre |
| Kidobó rendszer | Szabványos gyártási tervezés | Nagyobb tartósság és a kopó alkatrészek tervezett cseréje |
| Hűtőrendszer | Gyártásra optimalizálva | Gyártásra optimalizálva and long-term serviceability |
| Igazítás | Szabványos pontossági követelmények | Nagyobb hangsúly a hosszú távú kopásszabályozásra |
| Karbantartási terv | Alapvető ütemezett karbantartás | Meghatározott ciklus alapú megelőző karbantartás |
| Pótalkatrészek | Korlátozott | Tervezett kopó alkatrészek |
Ezek a különbségek szemléletesek. A tényleges formát az adott gyanta, geometria, tűréshatárok, üregszám és gyártási környezet határozza meg.
Egymillió alkatrész nem jelent egymillió szerszámciklust
Ez az egyik leggyakoribb hiba a penészélettartam tervezésében.
A szükséges szerszámciklusok száma az üregek számától függ.
Ha az élettartamra vonatkozó követelmény 2 000 000 alkatrész, és a formának négy ürege van:
Ezután az öntőformának tartalmaznia kell további ráhagyást:
- penészpróbák;
- folyamat beállítása;
- indítási törmelék;
- minőségi elutasítás;
- mérnöki próbák;
- termelési puffer.
Hasonlóképpen, egy nyolcüregű, egymillió alkatrészt előállító öntőformához elméletileg mindössze 125 000 produktív lövés szükséges, mielőtt a kvótákat hozzáadnánk.
Ez az oka annak, hogy a szükséges szerszámélettartamot mind az élettartam-térfogatból, mind az üregszámból ki kell számítani, mielőtt a formaspecifikációt véglegesítenék.
Miért lehet a legolcsóbb penész a legdrágább?
A legalacsonyabb szerszámárajánlat nem mindig jelenti a legalacsonyabb szerszámköltséget a termék teljes életciklusa során.
Vegyünk két egyszerűsített lehetőséget:
| Tétel | A szerszám | B eszköz |
| Kezdeti beruházás | 35 000 dollár | 75 000 dollár |
| Szemléltető penészélettartam-cél | 150.000 ciklus | 1 000 000 ciklus |
| Legjobb illeszkedés | Rövidebb gyártási program | Hosszú távú gyártási program |
Ha a projekt csak 100 000 ciklust igényel, az A eszköz lehet a jobb kereskedelmi döntés. Ha a projekt 800 000 ciklust igényel, az ismételt javítás, felújítás vagy csere gazdaságosabbá teheti a B eszközt.
A cél nem a penész élettartamának maximalizálása bármi áron. Ennek célja, hogy a penész élettartamát a termék kereskedelmi élettartamához igazítsa.
Mit kell megadniuk a vásárlóknak, amikor a penész élettartamát kérik
Ahelyett, hogy az öntőforma beszállítójától kérnének egy általános „egymilliós öntőformát”, a vásárlóknak meg kell adniuk a szerszám megfelelő tervezéséhez szükséges gyártási információkat.
- Várható éves termelési mennyiség
- Várható élettartamra szóló alkatrészigény
- Tervezett üregszám
- Pontos gyantaminőség
- Üvegszál vagy ásványi töltőanyag százalékos aránya
- Cél ciklusidő
- Kritikus méretek és tűrések
- Felületi vagy textúra követelmények
- Gyártási hely
- Hot runner követelmények
- Várható karbantartási képesség
- Szükséges pótalkatrészek
- Cél penész élettartam
Az öntőforma beszállítója ezután képes legyen elmagyarázni:
- ajánlott acélminőségek;
- célkeménység;
- cserélhető lapka stratégia;
- várható kopási helyek;
- karbantartási követelmények;
- ajánlott pótalkatrészek.
Tervezze meg az életet a program körül, nem egy marketingszám körül
Egy 100 000 ciklusú szerszám és egy egymillió ciklusú forma nem lehet egyszerűen ugyanannak a szerszámnak a két változata, eltérő acélkeménységgel. A hosszú élettartamú szerszámok nagyobb figyelmet igényelnek a kopás lokalizációjára, a szervizelhetőségre, az igazításra, a hűtésre, az alkatrészek mozgatására és a megelőző karbantartásra.
Ugyanakkor nem minden termékhez van szükség millió ciklusú formára. A bizonytalan vagy rövid termékprogram túltervezése felesleges tőkét köthet le, ahogyan egy nagy volumenű eszköz alulspecifikációja is költséges állásidőt okozhat később.
A megfelelő penész-élettartam az, amely megfelel az élettartamra szóló alkatrészigénynek, az üregek számának, a gyanta súlyosságának és a gyártási kockázatnak.
100 000, 500 000 vagy 1 millió ciklusra tervezett öntőformára van szüksége?
Az IMTEC Mold támogatja a formatervezést és -gyártást, a fröccsöntést, a lapkák átöntését és a mérnöki közös fejlesztést prototípus-, híd- és hosszú távú gyártási programokhoz.
Mérnöki csapatunk áttekintheti az Ön várható élettartamát, az üregek számát, a gyanta minőségét, a kritikus méreteket és a gyártási követelményeket, hogy megfelelő szerszámszerkezetet és forma-élettartamot javasoljon.
Küldje el CAD-fájljait, a gyanta specifikációit, az éves mennyiséget, az élettartam-mennyiséget és a célciklus-időt a szerszámélettartam és a forma-konstrukció felülvizsgálatához.
Beszélje meg a penész élettartamára vonatkozó követelményeitGyakran Ismételt Kérdések
Hány ciklust kell kibírnia egy fröccsöntő szerszámnak?
Nincs univerzális szám. A penész élettartama függ a szerszám anyagától, a gyantától, a geometriától, az üregek számától, a folyamat körülményeitől, a kopási területektől és a karbantartástól. A helyes célt a várható gyártási programhoz kell igazítani.
Mi a különbség a 100 000 ciklusú és az 1 millió ciklusú öntőforma között?
A hosszabb élettartamú forma általában nagyobb hangsúlyt fektet az edzett szerszámanyagokra, a cserélhető kopóbetétekre, az igazításra, a szervizelhetőségre, a hűtőrendszer tartósságára és a ciklusalapú megelőző karbantartásra.
A keményebb formaacél mindig hosszabb szerszámélettartamot jelent?
Nem. A keménység javítja a kopásállóságot, de a rossz geometria, a gyenge lezárási kialakítás, a rossz beállítás vagy a helytelen feldolgozás még mindig idő előtti meghibásodást okozhat. A szerszámacélt a teljes formatervezés részeként kell kiválasztani.
Mennyire csökkenti az üveggel töltött gyanta a penész élettartamát?
Nincs fix százalék. A hatás függ az üvegtartalomtól, az olvadási sebességtől, a kapu kialakításától, a szerszámacéltól, a bevonatoktól és a gyártási körülményektől. A nagy töltetű anyagok általában nagyobb figyelmet igényelnek a kopásvédelemre.
Korszerűsíthető-e később egy rövidebb élettartamú szerszám a nagyobb termelés érdekében?
Néha, de a frissítési lehetőség az eredeti konstrukciótól függ. Az edzett betétek, cseremagok vagy kopólemezek meghosszabbíthatják az élettartamot, de előfordulhat, hogy egy alapformát nem lehet gazdaságosan átalakítani valódi hosszú élettartamú gyártószerszámmá.
Hogyan számíthatom ki az öntőforma élettartamának követelményeit egy többüregű öntőforma esetében?
Ossza el az élettartamra vonatkozó alkatrészigényt az üregek számával, majd adja hozzá a próbaidőt, a telepítési selejteket, a selejteket és a gyártási puffert. Például egy nyolcüregű öntőformából egymillió alkatrészhez körülbelül 125 000 termelési ciklusra van szükség a további ráhagyások előtt.


