
Minden fröccsöntött alkatrésznek van egy pillanata az igazságnak, amikor a prés bezárul, és az üreg először megtelik. A geometria tökéletesnek tűnhet CAD-ben, de a valódi viselkedés a gyanta zsugorodásától, hűtésétől, légtelenítésétől, a kapu elhelyezésétől és a tömítési nyomástól függ. Létezik egy fröccsöntő öntőforma prototípus ennek a viselkedésnek a korai felismerésére: ez egy praktikus, ideiglenes eszköz, amely kis mennyiségben valódi műanyag alkatrészeket gyárt, így ellenőrizheti a terméket, mielőtt nagyobb költségvetést költene állandó szerszámozásra. Ha megérti az alább leírt kompromisszumokat, tudni fogja, hogy egy prototípus öntőforma mikor éri meg a pénzt, és mikor éri meg egy olcsóbb közelítés.
Mi számít fröccsöntő forma prototípusnak
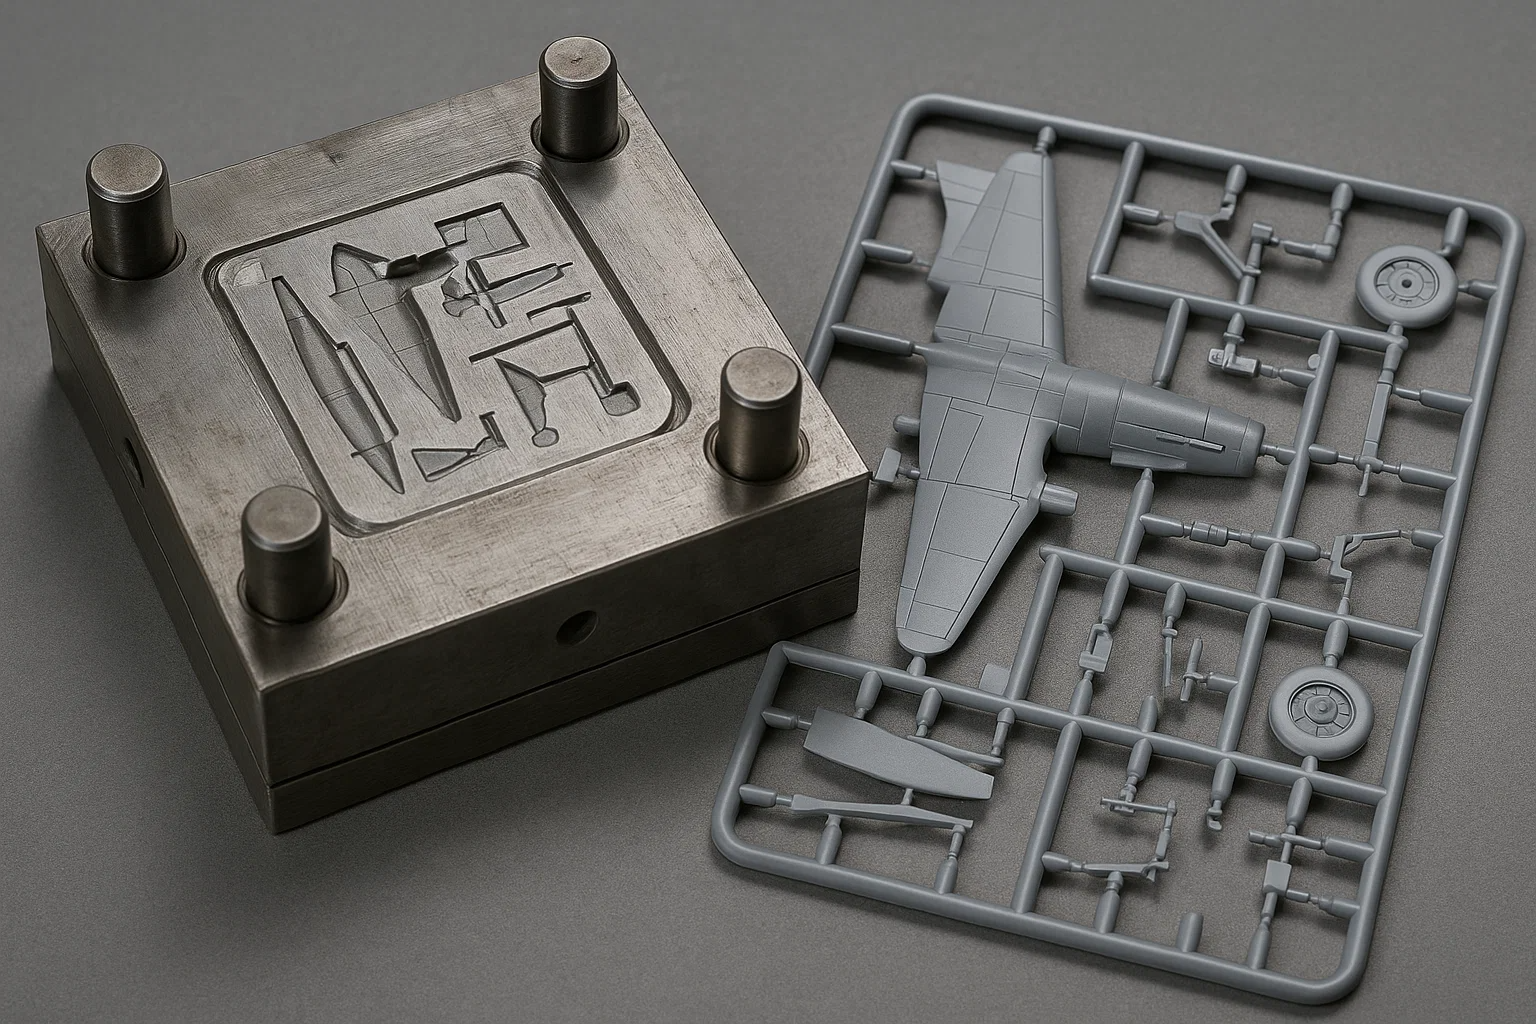
A fröccsöntő szerszám prototípusa egy kis volumenű öntőforma, amely ugyanazokból a CAD-adatokból épül fel, és amely később a gyártóeszközt fogja meghajtani. Jellemzően alumíniumból vagy előedzett acélból vágott együregű szerszám, egyszerűsített hűtővonalakkal és olyan kialakítással, amely képes elnyelni a szerény geometriai változásokat. Az öntőforma szabványos fröccsöntő gépen működik normál gyártási nyomáson, hőmérsékleten és szorítóerők mellett, a termékhez megadott tényleges gyantával.
Ez különbözteti meg a kapott alkatrészeket a 3D-nyomtatott mintáktól vagy a CNC-megmunkálású próbadaraboktól. Az öntött prototípust úgy alakítják ki, hogy az olvadt műanyag átfolyik a kapun, és nyomás alatt megszilárdul egy acél vagy alumínium felületen. Valódi kapunyomokat, kilökőcsap-nyomokat, hegesztési vonalakat és zsugorodási viselkedést hordoz. Ha értékelése e jellemzők bármelyikén múlik, semmiféle kivonó vagy additív eljárás nem helyettesítheti őket.
Miért használjon öntőformát, mielőtt gyártási eszköze van
A prototípus öntőforma üzembe helyezésének fő oka, hogy bizonyos termékkockázatok csak fröccsöntött alkatrészen mérhetők. A 3D-nyomtatás megerősítheti a durva ergonómiát vagy az összeszerelési hézagokat, de nem tudja megmondani, hogy egy élő zsanér túléli-e az ismételt hajlítást, hogy a vékonyfalú áramlási hosszok teljesen kitöltődnek-e, vagy hogy az üveggel töltött nejlon elvetemül-e a specifikációtól. A prototípus öntőforma választ ad ezekre a kérdésekre, miközben a design még mindig olcsón változtatható.
A fröccsöntő szerszám prototípusának kiválasztása akkor van értelme, ha az alábbi feltételek bármelyike fennáll:
- Az alkatrész bepattintható illesztésekkel, éles zsanérokkal vagy vékonyfalú részekkel rendelkezik, amelyek funkciója a töltés során az anyag orientációjától függ.
- Az alkatrésznek meg kell felelnie a vizsgálati követelményeknek, mint például az UL gyúlékonyság, leejtési tesztek vagy vegyszerállóság, a pontos gyártási minőségű gyanta használatával.
- A kritikus felületek speciális SPI-bevonatot, textúrát vagy színt kapnak, amelyet a valódi formafelület-replikációval rendelkező részeken jóvá kell hagyni.
- A konstrukciót fémbetétekkel, tömítésekkel, elektronikával vagy egymáshoz illeszkedő alkatrészekkel kell összeszerelni a valódi zsugorodási tűrések érvényesítése érdekében.
- Csapatának alkatrészekre van szüksége a kísérleti gyártáshoz, a tereppróbákhoz vagy a tanúsításhoz, mielőtt elkötelezi magát a nagy mennyiségű szerszámok mellett.
Ha ezen kockázatok egyike sem áll fenn, a jelenlegi szakaszhoz elegendő lehet egy megmunkált minta vagy 3D-nyomtatott alkatrész. A prototípus öntőforma nem mindig a leggyorsabb vagy legolcsóbb út; ez az útvonal, amely hiteles formázási adatokat ad.
Prototípusforma kontra gyártási forma
A prototípus eszköz nem a gyártóeszköz gyengébb minőségű változata. Ez egy másik műszer, amelyet rövid futásokra és gyors iterációra terveztek, míg a gyártóformát hosszú élettartamra és gyors ciklusidőkre tervezték. Mivel a mérnöki célok eltérőek, az anyagok, az átfutási idők és a költségek is eltérőek.
| Tényező | Prototípus forma | Gyártási forma |
|---|---|---|
| Elsődleges cél | Tervellenőrzés és kis mennyiségű mintavétel | Nagy volumenű gyártás hosszú élettartammal |
| Tipikus szerszámanyag | Alumínium vagy előedzett acél | Edzett szerszámacél, például H13, S136 vagy P20 változatok |
| A szerszám élettartama | Néhány ezer-tízezer ciklus | Több százezertől több mint egymillió ciklusig |
| Várható átfutási idő | Nagyjából két-hat hét | Általában nyolc-húsz hét vagy több |
| Minta kötetek | Több tucat-néhány ezer alkatrész | Több ezer-millió alkatrész |
| Alkatrészenkénti költség | Magasabb a rövid futások miatt | Alacsonyabb a ciklus hatékonysága és az amortizált szerszámok miatt |
| Tervezésváltási képesség | Mérsékelt; a betétek és részletek átdolgozhatók | Korlátozott; a változtatások drágák és lassúak |
Egyes projektek közbenső megközelítést alkalmaznak: tartósabb acélból készült hídszerszámot, korlátozott többüreges elrendezéssel. Egy hídszerszám támogathatja a piaci bevezetést a nagy kavitációjú gyártóforma építése közben. A gyakorlatban már korán meg kell beszélni a várható alkatrészmennyiséget a fröccsöntővel, hogy javaslatot tudjon tenni arra, hogy egy egyenes prototípus szerszám, egy hídszerszám vagy egy könnyű gyártási eszköz a megfelelő gazdasági illeszkedés.
Anyagválasztási és toleranciai szempontok
Ha elkötelezi magát a fröccsöntés prototípusa mellett, az anyagválasztás meglepően specifikus lesz. A cél nem egyszerűen az, hogy hozzávetőlegesen hasonló merevségű gyantát használjunk; a végső gyártási minőséget kell használni, így a zsugorodás, a felület megjelenése és a mechanikai tulajdonságok igazodnak ahhoz, amit később ömlesztve vásárol. A gyakori családok közé tartozik a töltetlen vagy üveggel erősített polipropilén, ABS, polikarbonát, nylon, PC/ABS keverék és POM. Még a színező mesterkeverék is befolyásolhatja a kész méreteket, ezért érdemes korán választani.
A tolerancia elvárásnak is reálisnak kell lennie. Egy jól megépített prototípus öntőforma képes a kereskedelemben kapható fröccsöntési tűrésekre, gyakran 0,002-0,005 hüvelyk/hüvelyk körüli stabil geometria érdekében, de ez nagyban függ az anyag zsugorodásától, a falvastagság egyenletességétől és a folyamatszabályozástól. A prototípus futtatása feltárja, hogy a méret szempontjából kritikus jellemzők valóban oda kerülnek-e, ahol a penészfolyás-elemzés előre jelezte. Ez a tudás többet számít, mint a lehető legszűkebb számok elérése az első próba során.
Reális költség- és átfutási időre vonatkozó elvárások
Alapszabály, hogy egy üreges, közepes bonyolultságú prototípus öntőforma néhány ezer és nagyjából huszonötezer dollár közötti tartományban landol, míg egy egyszerű betét vagy családi szerszám ennél is kevesebb lehet. A költségeket az alkatrészméret, az acél-alumínium-választék, a csúszdák száma, a menetműködés, a felületkezelési követelmények és a várható műszaki változtatások határozzák meg. Az alkatrészenkénti költség többszöröse lesz, mint a teljes gyártási ár, mivel a mennyiségek kicsik, és a folyamatbeállítás még nincs optimalizálva.
Az átfutási idő hasonló mintát követ. Egy egyszerű alumínium szerszám két-négy hét alatt készülhet el, míg a csúszdákat, emelőket vagy egzotikus gyantát igénylő szerszám hat hétig tarthat. Ha több mintavételi körre vagy felületi textúra jóváhagyására van szüksége, tervezzen egy extra puffert. A teljes láncot irányító beszállítóval való együttműködés jelentősen lerövidíti a naptárt. Formálógép hiteles fröccsöntési képesség A házon belüli üregvágás a terv lefagyásának pillanatában megkezdhető, kettős átadás nélkül, és az első felvételeket azonnal lefuttathatja a szerszám felszerelése után.
A prototípus-eredmények gyártási döntésekké alakítása
A fröccsöntő szerszám prototípusának értéke arányos azzal, hogy mennyire figyelmesen olvassa el a mintadarabokat. Mérje meg a kritikus jellemzőket több felvételen, ne csak az elsőnél, mert gyakran megjelennek vetemedés- és süllyedésnyomok, miután a folyamat elérte a stabil hőmérsékletet. Rögzítse a tényleges folyamatparamétereket, például az olvadék hőmérsékletét, a befecskendezési nyomást és a hűtési időt. Ezután hasonlítsa össze őket az eszköz tervezésénél használt szimulációs adatokkal.
Azok a cégek, amelyek ezt az átállást a legtisztábban hajtják végre, még az első rajz megjelenése előtt behozzák a fröccsöntőjüket. A strukturált tervezési gyártási felülvizsgálat során a szerszámmérnök azonosítani tudja a huzatproblémákat, a falvastagság kiegyensúlyozatlanságát és a kapu elhelyezési kockázatait, miközben ezek digitális változtatásként, nem pedig acélmódosításként léteznek. Ez a fajta interakció egyenesen belül van személyre szabott tervezés és közös fejlesztés munkafolyamat, amelyet a penészben tapasztalt beszállítók preferálnak. Mérnöki csapatuk áttekinti az anyaglehetőségeket, megjósolja a zsugorodást, és megerősíti, hogy a prototípus-próba készen áll a megfelelő kérdések megválaszolására.
Egy szilárd prototípus fázissal a gyártáshoz vezető út sokkal biztonságosabb. Csapata valódi alkatrészekkel rendelkezik a teszteléshez, megbízható méretadatokkal a tolerancia-felhalmozáshoz, és egy folyamatablakkal, amely átvihető a végső többüreges formába. A prototípus öntőforma azzá a tanulási eszközzé válik, aminek szánták, és a gyártóeszköz olyan alkatrésztervet kap, amely valós körülmények között már bevált.
Végső soron a fröccsöntő szerszám prototípusa kockázatkezelési befektetés, nem pedig csomagolási választás. Ha az anyag, a geometria vagy a későbbi összeszerelési feltételek újak az Ön számára, maga a műanyag többet tanít, mint bármely modellfájl. Elég korán üzembe helyezni egy öntőforma prototípusát ahhoz, hogy befolyásolja a tervezést, felhasználja az alkatrészeket a mérnöki döntések meghozatalához, és a mért paramétereket bevigye a gyártásba, így a végső szerszám egy bejáratott folyamattal indul, nem pedig találgatással. Ez a fegyelem választja el a sikeres termékbevezetést a hosszú hibakeresési ciklusoktól.


